أخبار الصناعة
 Oct 29, 2026
 أرسلت بواسطة المسؤول
الأنودة أو الطلاء بالمسحوق: كيفية اختيار المعالجة السطحية المناسبة لأجزاء الألومنيوم الدقيقة
لماذا تحدد المعالجة السطحية مدى دقة أداء الأجزاء المصنوعة من الألومنيوم؟
نادرًا ما تفشل أجزاء الألومنيوم الدقيقة بسبب السبيكة الأساسية وحدها. في معظم حالات فشل الحقول، تكون الطبقة السطحية هي نقطة الضعف: وهي طبقة نهائية تتقشر تحت الاهتزاز، أو تتآكل عند السطح البيني المنزلق، أو تتآكل بعد بضعة أشهر من رش الملح أو التخزين الرطب. بالنسبة للمهندسين وفرق الشراء، تعد معالجة الأسطح قرارًا وظيفيًا أساسيًا يحدد المتانة والسلوك الكهربائي ودقة الأبعاد والتكلفة الإجمالية. إنها ليست فكرة تجميلية لاحقة.
تهيمن عمليتان على سوق مكونات الألومنيوم المستخدمة في إلكترونيات السيارات والروبوتات الصناعية والمركبات الجوية بدون طيار: الأنودة والطلاء بالمسحوق. كلاهما يحمي الألمنيوم بشكل فعال، لكنهما يعملان بطرق مختلفة بشكل أساسي. تعمل عملية الأنودة على إنشاء طبقة أكسيد من المعدن نفسه، بينما يقوم طلاء المسحوق بربط طبقة بوليمر على السطح. يمكن أن يؤدي اختيار النوع الخاطئ إلى التآكل المبكر، أو تعارض التسامح، أو انسداد الخيوط، أو زيادة غير متوقعة في الميزانية بعد تشكيل العينات بالفعل.
يقارن هذا الدليل كلا العمليتين من منظور مصادر عملية. وهو يشرح كيفية عمل كل واحد منها، وأين يؤدي كل منها أداءً جيدًا، وكيف يؤثر الاختيار على التفاوتات المسموح بها، وما الذي يدفع التكلفة، وكيفية مطابقة العلاج لظروف التشغيل الحقيقية. الهدف هو مساعدتك في تحديد النهاية الخاصة بك أجزاء الألومنيوم من مراجعة الرسم الأولى بدلاً من اكتشاف المشاكل أثناء التحقق من الصحة.
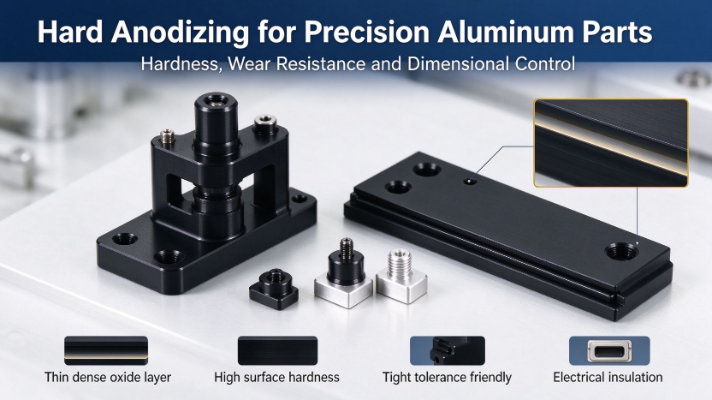
إجابة سريعة: عادةً ما تكون عملية الأنودة هي الخيار الأفضل للأسطح الوظيفية شديدة التحمل والعزل الكهربائي ومقاومة التآكل. يُفضل طلاء المسحوق بشكل عام لتوفير حماية سميكة وموحدة للأجزاء الخارجية ولمتطلبات اللون والملمس القوية.
كيف تعمل أنودة الألومنيوم وأين تناسبها
المبدأ الكهروكيميائي
الأنودة هي عملية كهروكيميائية يعمل فيها جزء الألومنيوم كأنود في حمام الإلكتروليت الحمضي. تحت التحكم في التيار والجهد ودرجة الحرارة، يتحد الأكسجين مع الألومنيوم على السطح ليشكل طبقة أكسيد الألومنيوم المسامية. هذا الغشاء هو جزء من المعدن الأساسي وليس طبقة منفصلة، لذلك لا يتقشر بالمعنى التقليدي. يمكن بعد ذلك إغلاق المسام أو ملؤها بالصبغة لتحقيق مجموعة واسعة من الألوان وتحسين أداء التآكل. نظرًا لأن الفيلم ينمو من الركيزة، فإن الالتصاق ممتاز، وتتناسب العملية مع الأجزاء التي يجب أن تحافظ على حوافها وخيوطها وهندستها الآلية سليمة.
الأنواع الشائعة للمكونات الدقيقة
- أنودة قياسية من النوع الثاني: طبقة رقيقة نسبيًا توفر مظهرًا جيدًا ومجموعة ألوان واسعة قابلة للصباغة وحماية موثوقة من التآكل. إنه الخيار المعتاد للمساكن التي تواجه المستهلك والأقواس ذات الأغراض العامة.
- النوع الثالث أنودة صلبة: طبقة أكثر سمكًا وكثافة ذات صلابة عالية، مناسبة للأسطح المنزلقة وميزات التوجيه وواجهات المشغل والأجزاء المعرضة للاحتكاك المتكرر.
نقاط القوة لمكونات الألومنيوم الدقيقة
- التصاق ممتاز، لأن الفيلم ينمو من الركيزة بدلاً من الجلوس فوقها.
- صلابة السطح العالية ومقاومة التآكل، خاصة مع الأنودة الصلبة.
- مقاومة جيدة للتآكل في معظم البيئات الداخلية والعدوانية المعتدلة.
- بناء طبقة رقيقة تحافظ على تفاوتات الأبعاد الضيقة عندما يتم تعويض النمو بشكل صحيح.
- عزل كهربائي للسطح، وهو مفيد لميزات التركيب وتصميم التأريض.
- نسيج معدني ذو مظهر نظيف ومتناسق على الأسطح المُشكَّلة.
القيود المفروضة على التخطيط حولها
- يمكن أن تتلاشى التشطيبات المصبوغة عند التعرض للأشعة فوق البنفسجية لفترة طويلة، لذا فهي ليست مثالية للاستخدام الخارجي الخارجي على المدى الطويل.
- يمكن أن تكون التغطية غير متساوية في التجاويف العميقة والزوايا الداخلية الحادة، حيث يكون تدفق الإلكتروليت مقيدًا.
- يصبح التحكم في تناسق الألوان أكثر صعوبة في الأشكال الهندسية المعقدة ودفعات السبائك المختلطة.
- لا يمكن لهذه العملية إخفاء المسامية أو الخدوش أو علامات التشغيل. يميل إلى الكشف عنهم.
تستحق عملية الأنودة الصلبة ملاحظة خاصة للعمل الدقيق. ينمو الفيلم جزئيًا على السطح الأصلي وجزئيًا إلى الخارج، لذلك تتغير الأبعاد على جانبي الجزء. يجب أن تراعي الرسومات هذا النمو في الأقطار الحرجة والميزات الملولبة ومناطق الضغط. وإلا فإن الجزء الذي تم تشكيله بشكل صحيح قد يظل خارج نطاق التسامح بمجرد الانتهاء منه.
مسحوق الطلاء لأجزاء الألومنيوم: العملية ونقاط القوة
كيف يتم بناء الطلاء
يقوم طلاء المسحوق بتطبيق مسحوق بوليمر جاف ومطحون جيدًا على سطح الألومنيوم باستخدام شحنة كهروستاتيكية، بحيث تنجذب الجزيئات بالتساوي إلى الجزء المؤرض. يدخل الجزء المطلي بعد ذلك إلى فرن المعالجة، حيث يذوب المسحوق، ويتدفق ويترابط كيميائيًا في فيلم مستمر. نظرًا لعدم تبخر أي مذيب أثناء المعالجة، تنتج العملية انبعاثات متطايرة منخفضة مقارنة بالعديد من أنظمة الطلاء السائل. والنتيجة هي طبقة سميكة وموحدة تخفي عيوب السطح الصغيرة وتوفر حماية قوية ضد الرطوبة والملح.
المزايا الأساسية لمكونات الألومنيوم
- مقاومة فائقة للتآكل، خاصة للخدمة الخارجية والرطوبة العالية.
- مجموعة واسعة من الألوان غير اللامعة واللامعة والمزخرفة والمعدنية ذات المظهر الموحد.
- فيلم أكثر سمكًا يغطي بصريًا العيوب البسيطة وعلامات المعالجة الخفيفة.
- مقاومة جيدة للصدمات ومقاومة للتقطيع أثناء المناولة.
- انخفاض الانبعاثات المتطايرة والملامح البيئية المواتية بشكل عام.
القيود التي يجب مراعاتها
- إن بنية الطلاء أكثر سمكًا، مما قد يؤدي إلى دفع النوبات الحرجة إلى خارج نطاق التسامح إذا لم يتم تضمينها في التصميم.
- من المرجح أن يكون قشر البرتقال وشوائب الغبار وتراكم الحواف في الزوايا الحادة والملامح المعقدة.
- عادةً ما يتم إخفاء أو استبعاد الأسطح الوظيفية شديدة الضيق، مثل وجوه الختم والتجويف الدقيق.
- صلابة السطح أقل من الأنودة الصلبة، لذلك يكون الطلاء أسهل للخدش عند التلامس المنزلق.
مقارنة الأداء جنبا إلى جنب
يلخص الجدول أدناه كيفية تصرف العمليتين عبر الخصائص التي غالبًا ما تقود قرارات المواصفات. التقييمات نسبية وتعتمد على السبيكة ومواصفات الغشاء وجودة الختم ونظام الراتنج، لذا يجب تأكيدها وفقًا لمتطلبات الاختبار الخاصة بك.
| الملكية | أنودة | طلاء مسحوق |
|---|---|---|
| مقاومة التآكل | جيد، تم تحسينه عن طريق الختم المناسب | ممتاز، خاصة في الظروف المالحة أو الرطبة |
| مقاومة التآكل والخدش | عالية جدًا مع الأنودة الصلبة، ومعتدلة مع النوع الثاني | يمكن أن تؤدي الخدوش العميقة والمتوسطة إلى كشف المعدن الأساسي |
| العزل الكهربائي | قوية، طبقة الأكسيد هي عازل | جيد، يعتمد على سمك الفيلم وجودة المعالجة |
| تأثير التسامح الأبعاد | فالنمو صغير إلى متوسط، ويجب تعويضه | تراكم أكبر، يمكن أن يتجاوز التفاوتات الضيقة |
| استقرار الأشعة فوق البنفسجية | يقتصر على التشطيبات المصبوغة، وهو أفضل للأفلام الشفافة المختومة | جيد مع أنظمة البوليستر أو البولي يوريثين عالية الجودة |
| المظهر | مظهر معدني بألوان شفافة | مجموعة واسعة من التشطيبات غير اللامعة واللامعة والمزخرفة |
| المقاومة الكيميائية | جيد ضد المواد الكيميائية الخفيفة، وأضعف في الوسائط القلوية القوية | جيد، يختلف مع نظام الراتنج |
| أقصى درجة حرارة العمل | يحكمها بشكل أساسي ثبات السبائك والأكسيد | عادة ما تكون محدودة بالراتنج، وغالبًا ما تكون أقل من 150 درجة مئوية للأنظمة القياسية |
| جدوى الإصلاح | من الصعب عادة تجريد الأجزاء وإعادة معالجتها | ممكن مع اللمسات النهائية، ولكن مطابقة الألوان تمثل تحديًا |
تأثير التسامح الأبعاد
التسامح الأبعاد هو المنطقة التي يكون فيها الاختيار أكثر أهمية بالنسبة للأجزاء الدقيقة. يكون للفيلم الأنودي الرقيق من النوع II تأثير بسيط على معظم الميزات، لكن الأنودة الصلبة وطلاء المسحوق يضيفان سُمكًا قابلاً للقياس يجب طرحه من التصميم الاسمي. من الأخطاء الشائعة الوصول إلى حجم الرسم النهائي ثم اكتشاف أن الجزء النهائي لم يعد يناسب مكون التزاوج الخاص به. توضح المشاريع جيدة الإدارة ما إذا كان يتم قياس كل بُعد قبل أو بعد المعالجة السطحية وإخفاء الأسطح الوظيفية وفقًا لذلك.
سيناريوهات التطبيق في مكونات السيارات والروبوتات والطائرات بدون طيار
تضع كل صناعة مزيجًا مختلفًا من المتطلبات على أسطح الألمنيوم. تعتمد اللمسة النهائية الصحيحة بشكل أقل على السمعة العامة وأكثر على مكان تواجد الجزء وما يلامسه والمدة التي يجب أن يبقى فيها على قيد الحياة. تعكس السيناريوهات التالية أنماط المشروع الشائعة.
قطع غيار السيارات الدقيقة المصنوعة من الألومنيوم
تواجه أغلفة الكاميرا وأقواس المستشعرات والمشتتات الحرارية متطلبات الانقسام. تستفيد الأغطية الداخلية والأغطية الزخرفية من الطلاء الأنودي أو مسحوق الطلاء الناعم من النوع الثاني من أجل المظهر. غالبًا ما تحتاج الأجزاء الهيكلية والمجاورة لمجموعة نقل الحركة إلى أكسدة قوية على الأسطح المتزاوجة وطلاء مقاوم للتآكل على الأسطح المكشوفة. تتطلب حوامل المستشعر أيضًا أبعادًا ثابتة، لذلك يجب التأكد من بنية الطلاء مقابل واجهة التثبيت قبل التحرير. في برامج السيارات، لا يزال التشطيب الذي يجتاز اختبار رش الملح ولكنه يغير شريحة المستشعر ببضعة أعشار المليمتر جزءًا فاشلاً.
مكونات الألومنيوم للروبوت الصناعي
تعمل أغلفة الوصلات وأجزاء المستجيب النهائي وإطارات التثبيت في ورش العمل حيث يكون رذاذ الزيت ورذاذ سائل التبريد والتعامل المتكرر أمرًا طبيعيًا. تفضل الواجهات المنزلقة والدوارة الأنودة الصلبة بسبب مقاومتها للتآكل وانخفاض خطر التقشر. يمكن للإطارات الهيكلية التي لا تمسها الأجزاء المتزاوجة مطلقًا استخدام طلاء المسحوق لتحمل المواد الكيميائية وسهولة التنظيف. غالبًا ما تجعل متطلبات العزل على نقاط تركيب الإلكترونيات الأسطح المؤكسدة مناسبة بشكل طبيعي، لأن طبقة الأكسيد تمنع الاتصال الكهربائي غير المقصود.
إطار من الألومنيوم للطائرات بدون طيار والطائرات بدون طيار والأجزاء الهيكلية
تجمع إطارات الطائرات بدون طيار بين التعرض الخارجي والاهتزاز وأشعة الشمس والضغط المستمر للحفاظ على الوزن منخفضًا. يوفر طلاء المسحوق حماية خارجية قوية وهوية لونية واضحة لقذائف هيكل الطائرة، في حين أن الأكسدة تناسب مفاصل الذراع الدقيقة وواجهات التثبيت التي تحتاج إلى تركيبات ثابتة. يعد الأنودة المصبوغة خيارًا سيئًا للاستخدام الخارجي المضاء بنور الشمس على المدى الطويل لأن اللون يمكن أن يتغير بمرور الوقت. تضيف كلتا العمليتين كتلة، لذا يجب أخذ بناء الفيلم بعين الاعتبار في ميزانية الوزن بالإضافة إلى مجموعة التسامح.
| السيناريو | مناطق الأجزاء النموذجية | الانتهاء الموصى به |
|---|---|---|
| تقليم السيارات الداخلية | أغطية زخرفية، وأقواس لوحة | أنودة النوع الثاني or textured powder coating |
| أجهزة استشعار السيارات والأجزاء الهيكلية | حوامل أجهزة الاستشعار، والمشتتات الحرارية، ومسارات التحميل | أنودة صلبة على الوجوه الوظيفية، وطلاء على المناطق المكشوفة |
| مفاصل الروبوت والأجزاء المتحركة | العلب، والأدلة المنزلقة، وواجهات المحرك | أنودة صعبة |
| إطارات ومرفقات الروبوت | تركيب الإطارات والخزائن والأغطية | طلاء مسحوق |
| قذائف هيكل الطائرة بدون طيار | الأغطية الخارجية والألواح الهيكلية المكشوفة | طلاء مسحوق with outdoor-rated resin |
| وصلات دقيقة للطائرات بدون طيار | مفاصل الذراع، واجهات التثبيت | أنودة with masking on fit surfaces |
تفصيل فروق التكلفة
تكلفة المعالجة السطحية مدفوعة بأكثر من سعر السنتيمتر المربع. غالبًا ما يشكل الإعداد والأرفف والإخفاء وإعادة العمل حصة أكبر من الاقتباس النهائي مقارنة بالكيمياء نفسها، خاصة بالنسبة للدفعات الصغيرة من الأجزاء الدقيقة. يساعد فهم هذه المحركات المشترين على طرح أسئلة أفضل قبل مقارنة عروض أسعار الموردين.
العوامل التي تؤثر على تكلفة أنودة
- تعقيد الأجزاء، بما في ذلك الثقوب العميقة والقنوات الداخلية والزوايا الحادة التي تؤدي إلى تعقيد تدفق الإلكتروليت.
- مواصفات الفيلم، نظرًا لأن الأكسدة القوية تتطلب وقتًا أطول للمعالجة وتحكمًا أكثر إحكامًا في الحمام من النوع الثاني.
- متطلبات اللون، لأن الصباغة تضيف خطوات عملية وفحوصات للاتساق.
- إخفاء الثقوب الملولبة وجوانب الختم ومناطق الاتصال الكهربائية.
- كمية الطلب واتساق الدفعة، التي تحدد مدى كفاءة تحميل الرفوف.
العوامل التي تؤثر على تكلفة مسحوق الطلاء
- سمك الطلاء المستهدف وعدد الطبقات المطلوبة لتغطية موحدة.
- المعالجة المسبقة standard, which affects adhesion and therefore how reliable the finish will be in service.
- الألوان المخصصة أو المؤثرات الخاصة، والتي عادةً ما تحمل الحد الأدنى من كميات الطلب.
- طرق الإخفاء والأرفف، خاصة للأجزاء ذات الميزات الصغيرة العديدة.
كاتجاه عام، يميل طلاء المسحوق إلى أن يكون اقتصاديًا بالنسبة للمساكن البسيطة الأكبر حيث تكون التغطية والمظهر أكثر أهمية من الأبعاد الضيقة. غالبًا ما تكون عملية الأنودة أكثر كفاءة بالنسبة للأجزاء الصغيرة عالية الدقة حيث يكون الغشاء رقيقًا ويكون السطح وظيفيًا وليس زخرفيًا.
التكلفة الخفية لاختيار العملية الخاطئة
أغلى معالجة سطحية هي تلك التي يجب إعادة بنائها. يمكن أن يؤدي تحديد العملية الخاطئة إلى رفض العينات وإعادة صياغة الأبعاد وتأخير الإنتاج وفشل التحقق من الصحة. عادة ما تكون الزيادة المتواضعة في تكلفة التشطيب الأولية صغيرة مقارنة بتأثير الجدول الزمني للتشطيب الذي لا يلبي أهداف التسامح أو المتانة. في العديد من البرامج، تكلف دفعة النموذج الأولي المرفوضة أكثر من ميزانية التشطيب الكاملة لسنة الإنتاج الأولى.
كيفية الاختيار بين الطلاء بالأنودة ومسحوق الطلاء
يصبح اختيار النهاية أسهل عندما يرتبط القرار بوظيفة كل سطح بدلاً من الجزء ككل. تحتاج العديد من المكونات إلى أكثر من معالجة، وأفضل المواصفات عادة ما تعكس هذا الواقع.
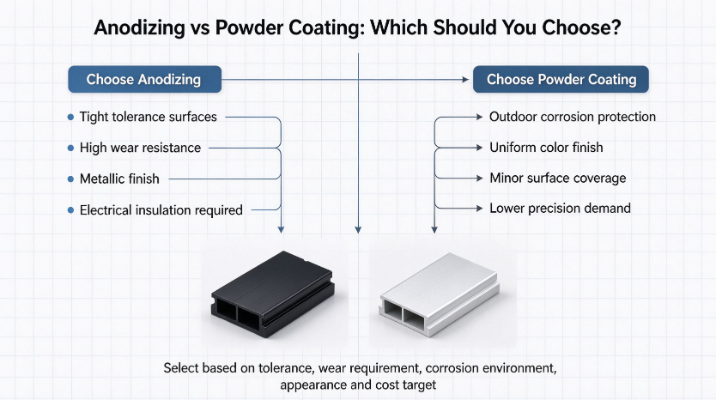
اختر أنودة عندما
- يجب أن يحمل السطح تفاوتات مشددة ويجب أن يظل سمك الفيلم صغيرًا.
- تعد مقاومة التآكل أمرًا بالغ الأهمية، خاصة بالنسبة للأسطح المنزلقة أو الدوارة أو التي يتم الاتصال بها بشكل متكرر.
- المظهر المعدني مرغوب فيه والجزء داخلي أو محمي بشكل أساسي.
- هناك حاجة إلى عزل كهربائي للسطح عند ميزات التركيب أو التزاوج.
- من المتوقع حدوث احتكاك شديد أو تلامس كاشط، وفي هذه الحالة تكون الأكسدة الصلبة هي المواصفات المناسبة.
اختر مسحوق الطلاء متى
- تعد الحماية من التآكل الخارجي وتوحيد الألوان على المدى الطويل من أهم الأولويات.
- المظهر الجمالي والملمس يقودان التصميم.
- يجب تغطية العيوب السطحية البسيطة بصريًا بدلاً من الكشف عنها.
- تنطبق التفاوتات الحرجة فقط على عدد قليل من الأسطح التي يمكن إخفاؤها، بينما يمكن لبقية الجزء قبول بناء إضافي.
خيارات أخرى تستحق الذكر بإيجاز
يمكن أيضًا للطلاءات غير الكهربائية وأنظمة الطلاء الإلكتروني والأغشية الجافة المعتمدة على PTFE أن تخدم احتياجات محددة مثل المقاومة الكيميائية أو الاحتكاك المنخفض. وعادة ما يتم اختيارها لمتطلبات متخصصة وليس كبدائل للأغراض العامة. تعد المعالجة المزدوجة، مثل الأكسدة الصلبة على الوجوه الوظيفية جنبًا إلى جنب مع طلاء المسحوق على الأسطح الخارجية، أمرًا شائعًا في مشاريع السيارات والروبوتات الصعبة وغالبًا ما توفر أفضل توازن عام.
نصيحة اخفاء: حدد مناطق التقنيع على الرسم للثقوب الملولبة، وأسطح الختم، والملامسات الأرضية، وأقطار الضغط. تمنع وسائل الشرح الواضحة الطلاء غير المخطط له في المناطق التي يجب أن تظل عارية أو ضمن نطاق ضيق الأبعاد.
الأخطاء الشائعة التي يقع فيها المشترون
- تجاهل سمك الطلاء في تخطيط التسامح. يُظهر الرسم أبعادًا مجردة، لكن الجزء النهائي أضاف فيلمًا. تحديد ما إذا كانت الأبعاد تنطبق قبل أو بعد العلاج.
- تحديد الأنودة الصلبة للأجزاء التجميلية فقط. تضيف الأنودة الصلبة تكلفة ووقت معالجة دون فائدة عندما لا يتعرض الجزء أبدًا للتآكل أو الاتصال المنزلق.
- استخدام الأنودة المصبوغة للاستخدام الخارجي طويل الأمد. يمكن أن يؤدي التعرض للأشعة فوق البنفسجية إلى تلاشي الأفلام المصبوغة، وهي مشكلة شائعة في هياكل الطائرات بدون طيار المضاءة بنور الشمس والمكونات الخارجية للسيارات.
- تخطي المعالجة المناسبة. تعمل الزيوت والأكاسيد وبقايا المعالجة على تقليل التصاق طلاء المسحوق وتؤثر على تجانس طبقة الأنوديك، مما يؤدي إلى نتائج متقشرة أو غير مكتملة.
- الفشل في توصيل متطلبات الإخفاء. بدون تعليمات واضحة، قد تمتلئ الخيوط بالطلاء وقد تفقد الأسطح الملامسة الموصلية أو الملاءمة.
غالبًا ما يكون تجنب هذه الأخطاء الخمسة أكثر أهمية من اختيار اللمسة النهائية المثالية، لأن معظم حالات فشل السطح في أجزاء الألومنيوم الدقيقة تأتي من فجوات الاتصال وليس من الكيمياء نفسها.
الخلاصة: مطابقة النهاية للوظيفة
لا توجد معالجة سطحية عالمية للألمنيوم. تعد عملية الأنودة هي الخيار الأقوى للحصول على أداء وظيفي دقيق، بما في ذلك التفاوتات المشددة ومقاومة التآكل والعزل الكهربائي. يعد طلاء المسحوق هو الخيار الأقوى للحماية القوية من التآكل واللون الموحد والتغطية المرئية على الأسطح المكشوفة. في العديد من المشاريع الحقيقية، تأتي أفضل نتيجة من الجمع بين العمليتين في مناطق مختلفة من نفس الجزء.
النهج الأكثر موثوقية هو تحديد الأسطح الوظيفية، والميزات الحرجة للتسامح، والتعرض البيئي ومتطلبات المظهر قبل اختيار العملية. تتيح مشاركة الرسومات ووسائل شرح التسامح وظروف العمل مع الشركة المصنعة في وقت مبكر إمكانية التخطيط للمعالجة السطحية جنبًا إلى جنب مع التصنيع أو التشكيل. للمشاريع المبنية عليها مكونات الألومنيوم تزوير الباردة أو العلب المصنعة بدقة، غالبًا ما يكون هذا التنسيق المبكر هو الفرق بين الإطلاق السلس والمراجعات المكلفة.
الأسئلة المتداولة
س 1: هل تغير الأنودة أبعاد جزء من الألومنيوم؟
نعم. تعمل عملية الأنودة على نمو طبقة الأكسيد جزئيًا إلى السطح وجزئيًا إلى الخارج، وبالتالي تتغير الأبعاد على كلا الجانبين. تكون أغشية النوع الثاني رقيقة وعادة ما يكون لها تأثير بسيط، في حين أن الأكسدة الصلبة تضيف المزيد من النمو. يجب أن تحدد الرسومات ما إذا كانت الأبعاد تنطبق قبل أو بعد المعالجة ويجب أن تعوض نمو الفيلم في الميزات المهمة.
Q2: هل طلاء المسحوق مناسب لأجزاء الألومنيوم شديدة التحمل؟
يمكن استخدامه، ولكن فقط عندما يتم تخطيط سمك الطلاء في التصميم أو يتم إخفاء الأسطح الحرجة. يضيف طلاء المسحوق طبقة أكثر سمكًا من الأنودة، لذلك فهو بشكل عام أكثر ملاءمة للمبيت والأغطية والإطارات من التجاويف الدقيقة أو أسطح الغلق أو الأقطار المضغوطة.
Q3: ما هي النهاية الأفضل للطائرات بدون طيار الخارجية أو الأجزاء الخارجية للسيارات؟
طلاء مسحوق with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
س 4: متى تكون عملية الأنودة الصعبة تستحق التكلفة الإضافية؟
من الجدير تحديد الأنودة الصلبة عندما يتعرض السطح للتلامس المنزلق أو الاحتكاك المتكرر أو التآكل أو التآكل الشديد طوال فترة خدمته. بالنسبة للأجزاء أو المكونات التجميلية التي لا تلامس الأسطح الأخرى أبدًا، عادةً ما يكون الطلاء الأنودي أو مسحوق الطلاء من النوع الثاني هو الخيار الأكثر اقتصادا.
س 5: ما هي المعلومات التي يجب أن أرسلها إلى الشركة المصنعة قبل اختيار المعالجة السطحية؟
قم بمشاركة الرسومات مع وسائل شرح التسامح، وقائمة الأسطح الوظيفية والتجميلية، وبيئة التشغيل المتوقعة، وعمر الخدمة المطلوب، وأي احتياجات للعزل الكهربائي أو التأريض، ومتطلبات التقنيع للخيوط ومناطق الاتصال. تسمح هذه المعلومات للشركة المصنعة بالتوصية بخطوات العملية النهائية والتخطيط بدقة.

-
رقم الهاتف
+86-0572-2210226رقم الهاتف
+86-13819283977 +86-13655726561 +86-13567228000العنوان
المبنى ب، المنطقة الصناعية للابتكار وريادة الأعمال، رقم 288، طريق يانسان، مدينة هوتشو، مقاطعة تشجيانغ، الصينرمز الاستجابة السريعة
-
روابط سريعة
الصفحة الرئيسية المنتجات معلومات عنا القدرات الصناعات أخبار اتصل بنا -
استكشاف
هيكل الكاميرا من الألومنيوم للمركبة سحب الألمنيوم على البارد أجزاء تزوير الألومنيوم الباردة -
لا تتردد في الاتصال بنا