أخبار الصناعة
 Oct 09, 2026
 أرسلت بواسطة المسؤول
البثق البارد أم صب الألومنيوم بالقالب: ما هي العملية التي توفر أجزاء دقيقة أفضل؟
لماذا يشكل اختيار العملية أجزاء دقيقة من الألومنيوم؟
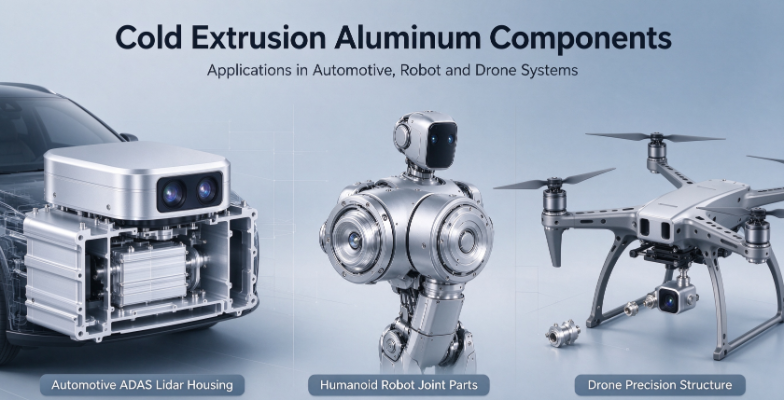
يواجه المهندسون الذين يصممون أجهزة استشعار مساعدة السائق، وأغطية الليدار، ومفاصل الروبوتات البشرية، وهياكل الطائرات بدون طيار نفس التحدي. يجب أن يحتفظ مكون الألومنيوم الموجود في مركز النظام بأبعاد ضيقة، وأن يقاوم الاهتزاز لسنوات، وأن يتصرف بشكل مماثل من الوحدة الأولى إلى جزء من عشرة آلاف. غالبًا ما يحدد مسار التصنيع الذي تم اختياره مبكرًا في المشروع ما إذا كان من الممكن تحقيق هذه الأهداف دون الحاجة إلى إعادة تصميم مكلفة لاحقًا.
تهيمن عمليتان على هذه المناقشات: الصب التقليدي والبثق البارد. يمكن لكل منهما إنتاج أشكال معقدة من حيث الحجم، إلا أنهما يختلفان بشكل حاد في البنية الداخلية والأداء الميكانيكي والتحكم في الأبعاد والمشكلات التي يخلقانها عندما يتم دفعهما خارج منطقة الراحة الخاصة بهما. غالبًا ما يكتشف المشترون الذين يتعاملون معها على أنها قابلة للتبديل الفرق فقط بعد حدوث أعطال في الحقل أو ظهور الخردة على خط الإنتاج.
يقارن هذا الدليل العمليتين من منظور هندسي وشرائي. فهو يشرح كيفية تشكيل كل قطعة من المعدن، وأين يؤدي كل منها أفضل أداء، وكيف تبدو صورة التكلفة حقًا، وكيفية كتابة المواصفات التي يمكن للمورد المتمكن أن يستوفيها. يتم عرض المقايضات بشكل علني، بما في ذلك المواقف التي يظل فيها الصب بالقالب هو الخيار الأكثر ذكاءً.
كيف تشكل كل عملية المعدن
إن أوضح طريقة لفهم فجوة الأداء هي النظر إلى الحالة الفيزيائية للمعدن أثناء التشكيل. في عملية الصب بالقالب، يتم صهر الألومنيوم ووضعه في قالب فولاذي تحت ضغط عالٍ. في البثق البارد، يتم دفع قطعة صلبة من خلال قالب عند درجة حرارة الغرفة أو بالقرب منها. يشكل هذا الاختلاف الوحيد كل ما يلي تقريبًا.
يموت الصب الألومنيوم
يملأ الألومنيوم المنصهر التجويف بسرعة، مما يجعل عملية الصب بالقالب فعالة للمساكن المعقدة ذات الجدران الرقيقة. المشكلة هي ما يحدث أثناء التعبئة والتصلب. الهواء المحصور في المنصهر والغازات المنبعثة عندما يبرد المعدن تشكل مسامية غازية، ويشكل الانكماش فراغات حيث تتجمد الأجزاء السميكة آخر مرة. حتى العمليات التي يتم التحكم فيها بشكل جيد تترك بعض الانقطاع الداخلي، وهذه الفراغات أكثر شيوعًا في الأقسام الأثقل من الجزء.
- يتم حقن المعدن المنصهر في قالب فولاذي بسرعة وضغط عاليين.
- يبرد المعدن ويتصلب، غالبًا في بضع ثوانٍ بالنسبة للأجزاء الصغيرة.
- يتم إخراج القالب وتشذيبه، ثم يتم تشكيله غالبًا على الوجوه الحرجة.
- يقوم اختبار التسرب أو الفحص بفحص الأجزاء التي تحتوي على فراغات داخلية.
الألومنيوم النتوء البارد
يعمل البثق البارد على المواد الصلبة، لذلك لا توجد مرحلة سائلة ولا يوجد انكماش تصلب. يتم ضغط البليت ودفعه من خلال قالب مُشكل، ويتدفق المعدن بشكل بلاستيكي ليأخذ شكل القالب. يميل هذا التدفق البلاستيكي إلى إغلاق الفجوات الداخلية ومحاذاة بنية الحبوب على طول اتجاه تدفق المعدن، مما يحسن القوة في الاتجاهات الأكثر أهمية بالنسبة للمكونات المحملة.
- يتم تحميل قطعة من الألومنيوم المطاوع في أدوات الضغط.
- تقوم الصحافة بدفع المادة الخام عبر القالب، وتشكيل الجدران، والرؤوس، والتجاويف.
- يتم تقليم الجزء المشكل وفي بعض الأحيان يتم تخفيف الضغط أو معالجته بالحرارة.
- تعمل المعالجة باستخدام الحاسب الآلي على إنهاء الميزات التي تحتاج إلى الدقة النهائية فقط.
جنبًا إلى جنب: اختلافات الأداء الأساسية
تقوم فرق المشتريات عادة بمقارنة العمليات على خمسة أبعاد: الكثافة الهيكلية، والقوة وعمر الكلال، ودقة الأبعاد مع تشطيب السطح، والسلوك الحراري، واتساق الدفعة. ويلخص الجدول أدناه النتائج النموذجية. تعتمد النتائج الفعلية على السبائك والهندسة وجودة الأدوات ومعايير الفحص.
| المعايير | يموت الصب الألومنيوم | الألومنيوم النتوء البارد |
|---|---|---|
| الهيكل الداخلي | مسامية الغاز وانكماش ممكن | انقطاعات كثيفة ومغلقة بالكامل |
| مقاومة التعب | معتدل، حساس للفراغات | عالية، ومناسبة للأحمال الدورية |
| ليونة | في كثير من الأحيان محدودة | أعلى عموما |
| كما شكلت خشونة السطح | عادة حوالي 1.6 إلى 3.2 ميكرومتر Ra | عادة حوالي 0.8 إلى 1.6 ميكرومتر Ra |
| فرقة التسامح الحرجة | في كثير من الأحيان 0.1 ملم أو أكثر دون الآلات | في كثير من الأحيان 0.05 ملم أو أفضل على المعالم المشكلة |
| ملاءمة اللحام بالليزر | محدودة بالمسامية | نتائج لحام قوية ومتسقة |
| اتساق الدفعة | يختلف مع عملية الانجراف | مستقر over long runs |
كثافة وأداء خالي من المسام
الكثافة هي الأساس لمعظم الاختلافات الأخرى. لا تكون مسامية الغاز في المسبوكات مرئية دائمًا على السطح، مما يجعلها خطرًا خفيًا. يمكن أن يجتاز السكن فحصًا بصريًا ولا يزال يتسرب تحت الضغط، أو يمكن أن يتشقق بعد بضعة آلاف من الدورات الحرارية بسبب وجود فراغ بالقرب من مسار التحميل. تتجنب الأجزاء المبثوقة على البارد التحول من السائل إلى الصلب تمامًا، لذا فإن هذه الانقطاعات الداخلية نادرة. وهذا أمر مهم للغاية بالنسبة لعلب أجهزة الاستشعار المغلقة وأي جزء سيتم لحامه بالليزر، لأن جودة اللحام تعتمد بشكل كبير على ما يكمن تحت السطح.
القوة ومقاومة التعب
نادرًا ما تفشل المكونات الموجودة في مفاصل الروبوت وبيئات هياكل المركبات بسبب حمل زائد واحد. إنهم يفشلون بسبب الملايين من انعكاسات الإجهاد الصغيرة التي تؤدي ببطء إلى حدوث تشققات في نقاط الضعف. لأن البثق البارد ينتج بنية كثيفة مع تدفق الحبوب الاتجاهي، يكون أداء الكلال أقوى بشكل عام، خاصة في الشرائح والأضلاع الرفيعة والرؤوس. يمكن أن تحقق المسبوكات القالبية قوة ثابتة ممتازة، إلا أن انخفاض ليونتها وحساسيتها للفراغات الداخلية يمكن أن يقلل من عمر الكلال تحت الاهتزاز.
دقة الأبعاد وجودة السطح
تتقلص قوالب الصب عندما تبرد، ويجب أن تعوض الأدوات عن هذه الحركة. عادةً ما يعني تحقيق التفاوتات الصارمة إضافة التصنيع باستخدام الحاسب الآلي إلى الوجوه المهمة والتجويف وميزات التثبيت. يشكل البثق البارد أجزاءً أقرب إلى الأبعاد النهائية وينتج أسطحًا أكثر نعومة، لذلك يحتاج عدد أقل من الميزات إلى معالجة ثانوية. تعني خطوات التصنيع الأقل عددًا أقل من أحداث المعالجة، وأخطاء أقل في التثبيت، وملاءمة أفضل للتجميع.
السلوك الحراري واتساق الدفعة
تعد الإدارة الحرارية أمرًا بالغ الأهمية لوحدات الليدار وأغلفة أجهزة الاستشعار، حيث يجب أن تصل الحرارة الصادرة من الإلكترونيات إلى الغلاف الخارجي دون إنشاء نقاط ساخنة. يقوم الجدار الكثيف الخالي من الفراغات بتوصيل الحرارة بشكل أكثر توقعًا من الجدار الذي يحتوي على مسام متناثرة، مما قد يقطع تدفق الحرارة بشكل غير متساوٍ. على مدى فترات الإنتاج، يمكن أن يؤدي انجراف العملية في عملية الصب إلى تغيير مستويات المسامية من التحول إلى التحول. يميل البثق البارد إلى الاحتفاظ بمخرجات أكثر ثباتًا، مما يقلل من عبء عمل الفحص الوارد ويساعد على بقاء معدلات العيوب منخفضة بمرور الوقت.
نظرة عامة مرئية على طريقي الإنتاج
يوضح الرسم البياني أدناه تسلسل الخطوات في كل مسار. يكمن الاختلاف الرئيسي في المرحلة الوسطى: يتصلب المعدن السائل في إحدى الحالات، بينما يتدفق الخام الصلب بشكل بلاستيكي في الحالة الأخرى.
سيناريوهات التطبيق: حيث تناسب كل عملية
ولا تعتبر أي من العمليتين أفضل على المستوى العالمي. يعتمد الاختيار الصحيح على وظيفة الجزء، والأحمال التي يحملها، ومتطلبات الختم واللحام، وحجم الإنتاج. تعكس الإرشادات الواردة أدناه الممارسات الصناعية الشائعة وليس قاعدة ثابتة، ويجب أن تؤكد المراجعة الهندسية كل حالة.
حيث يظل الصب بالقالب خيارًا سليمًا
- مبيتات منخفضة الدقة حيث يكون التسامح الأبعاد سخيًا ويكون المظهر السطحي أكثر أهمية من السلامة الداخلية.
- الأغطية والأصداف غير الهيكلية التي تحمل حمولة قليلة ولا تتطلب الختم تحت الضغط.
- هندسة معقدة للغاية ذات جدران رقيقة بكميات كبيرة حيث تكون تكلفة الأدوات لكل جزء هي المحرك المهيمن.
- المشاريع التي لا يزال تصميمها يتغير وتكرارات الأدوات السريعة لها أهمية أكبر من بيانات التعب على المدى الطويل.
حيث يوفر البثق البارد مزايا واضحة
- يجب أن تظل أغلفة Lidar وأجسام كاميرات السيارات مغلقة ومستقرة الأبعاد خلال دورات درجة الحرارة.
- الأجزاء الهيكلية للروبوت البشري التي تتمتع بحركة ترددية مستمرة ويجب أن تقاوم التشقق الناتج عن الإجهاد.
- تحمل مكونات الطائرات بدون طيار أحمالًا ديناميكية عالية حيث يكون للوزن والموثوقية أهمية كبيرة.
- الأجزاء التي تتطلب لحامًا بالليزر أو ذات مقاومة عالية للهواء، حيث تعمل المادة الأساسية الكثيفة على تحسين تماسك اللحام.
صورة التكلفة: سعر الوحدة مقابل التكلفة الإجمالية
هناك افتراض شائع مفاده أن الصب بالقالب يكون دائمًا أرخص. وينطبق هذا على سعر الوحدة لجزء بسيط بكميات كبيرة جدًا، ولكن التكلفة الإجمالية تشمل الخردة وإعادة العمل والفحص والتصنيع الثانوي والعائدات الميدانية والوقت الهندسي الذي يقضيه في حل مشكلات الجودة. يمكن أن يصبح السعر المعروض الأقل هو الخيار الأكثر تكلفة بمجرد حساب هذه التكاليف المخفية.
يتطلب البثق البارد عادةً استثمارًا أعلى في الأدوات الأولية وإعدادًا أكثر دقة للضغط والضغط. قوتها تكمن في العائد والقدرة على التنبؤ. عندما يتم رفض عدد أقل من الأجزاء، تكون هناك حاجة إلى عمليات تصنيع أقل، ويظل الإنتاج ثابتًا عبر التحولات، يمكن مقارنة تكلفة الجزء الجيد بشكل إيجابي على مدار عمر البرنامج. يجب على المشترين طلب تقديرات التكلفة الإجمالية للملكية بدلاً من مقارنة عروض أسعار الوحدات وحدها.
نصائح تصميمية لتحديد الأجزاء الدقيقة من الألومنيوم
أيًا كان الطريق الذي تختاره، فإن المواصفات الواضحة تقلل من المخاطر. تساعد الرسومات التي تصف الوظيفة، وليس الشكل الهندسي فقط، الموردين على التوصية بالعملية الصحيحة والإبلاغ عن المشكلات مبكرًا. الفرق التي تعمل مع شخص يمكن الاعتماد عليه أجزاء الألومنيوم البثق البارد غالبًا ما يستفيد الموردون من مراجعات التصميم المبكرة.
- حدد الميزات التي تحمل الحمل أو الختم أو توصل الحرارة، وقم بوضع علامة عليها على أنها مهمة في الرسم.
- حدد انتقالات سمك الجدار بلطف لتجنب تركيز الضغط عند التغيرات الحادة.
- قم بتعريف خشونة السطح فقط في الأماكن التي تهمك، مثل غلق الأوجه وتحمل المقاعد.
- اذكر طريقة فحص السلامة الداخلية، مثل اختبار التسرب أو تقسيم العينات.
- قم بإدراج حجم الإنتاج المتوقع والتوقعات السنوية حتى يتمكن المورد من تخطيط الأدوات والقدرة.
- وافق على خطة فحص المادة الأولى ومعايير القبول قبل إصدار الأدوات.
الأخطاء الشائعة التي يجب تجنبها
- تشديد كل التفاوتات إلى نفس القيمة، مما يؤدي إلى زيادة التكلفة دون تحسين الوظيفة.
- تجاهل أحمال الكلال أثناء التصميم والتحقق من القوة الثابتة فقط.
- ترك خيار العملية مفتوحا دون إعطاء المورد متطلبات الأداء وراءه.
ما الذي يجب أن تبحث عنه لدى مورد الألمنيوم الدقيق
المعرفة العملية ليست سوى جزء من الصورة. مورد ينتج مكونات الألمنيوم الدقيقة بالنسبة للصناعات الصعبة، يجب أن تكون قادرة على إظهار التحكم عبر السلسلة الكاملة بدءًا من الخام وحتى الجزء النهائي. تساعد القائمة المرجعية أدناه المشترين على تقييم القدرة قبل الالتزام بالمشروع.
- تجربة مع البثق البارد والتصنيع باستخدام الحاسب الآلي كسير عمل متكامل بدلاً من خطوات منفصلة متعاقد عليها من الباطن.
- إمكانية الفحص الموثقة، بما في ذلك قياس الأبعاد، وفحوصات السطح، واختبار السلامة الداخلية.
- عمليات التنظيف ومعالجة الأسطح المناسبة للتركيبات المختومة أو الملحومة.
- الاستعداد لمراجعة الرسومات واقتراح تعديلات التصميم ودعم برامج OEM وODM المخصصة.
- قم بمسح سجلات التحكم في العملية التي توضح كيفية الحفاظ على تناسق الدُفعة على مدار فترات الإنتاج الطويلة.
الخلاصة: مطابقة العملية لهدف الأداء
بالنسبة للأجزاء الدقيقة التي يجب أن تظل كثيفة ومستقرة الأبعاد ومقاومة للتعب على مدار فترة الخدمة الطويلة، يوفر البثق البارد مزايا هيكلية يصعب على الصب بالقالب مطابقتها. لا يزال الصب بالقالب يكتسب مكانه في التطبيقات الأبسط والأقل ضغطًا والكبيرة الحجم حيث تكون سرعته واقتصاديات الأدوات منطقية. القرار الأفضل يبدأ بوظيفة الجزء بدلاً من اسم العملية.
إذا كان مشروعك التالي يتضمن أغلفة أجهزة الاستشعار، أو هياكل الروبوت، أو مكونات الطائرات بدون طيار، فقم بمشاركة الرسومات ومتطلبات الأداء مبكرًا. ستظهر المراجعة التفصيلية للهندسة والأحمال واحتياجات الختم المسار المناسب، وسيؤكد التحقق من العينة ذلك قبل بدء الإنتاج الكامل.
الأسئلة المتداولة
س 1: هل البثق البارد دائمًا أكثر تكلفة من الصب بالقالب؟
ليس بالضرورة. عادةً ما يتطلب البثق البارد تكاليف أعلى للأدوات والإعدادات الأولية، ولكنه يمكن أن يخفض التكلفة الإجمالية عندما يتم إلغاء عدد أقل من الأجزاء، وتكون هناك حاجة إلى خطوات تصنيع أقل، وانخفاض العائدات الميدانية. تعطي مقارنة التكلفة الإجمالية للملكية صورة أكثر دقة من مقارنة أسعار الوحدات وحدها.
Q2: هل يمكن استخدام أجزاء الألومنيوم المصبوبة في العلب المغلقة أو المقاومة للماء؟
نعم، مع التصميم المناسب، ومراقبة العمليات، واختبار التسرب. ومع ذلك، يمكن للمسامية الداخلية في المقاطع الأكثر سمكًا أن تخلق مسارات تسرب يصعب اكتشافها بصريًا. بالنسبة للمساكن ذات متطلبات الختم الصارمة، غالبًا ما تقلل المادة الأساسية الكثيفة من هذه المخاطر وتحسن الاتساق.
س 3: ما أهمية مقاومة التعب لأجزاء الروبوت والطائرات بدون طيار؟
تشهد هذه الأجزاء أحمالًا متكررة أثناء الحركة والاهتزاز. تبدأ شقوق التعب عادة عند عيوب صغيرة أو تركيزات إجهاد وتنمو ببطء على مدار عدة دورات. تساعد البنية الحبيبية الكثيفة والمحاذاة بشكل اتجاهي على تأخير بدء التشققات، مما يطيل عمر الخدمة في ظل الحركة المستمرة.
س 4: ما هو التسامح الذي يمكن أن يحققه البثق البارد على الميزات المهمة؟
في العديد من الميزات المشكلة، يمكن تحقيق تفاوتات تبلغ حوالي 0.05 مم أو أفضل، اعتمادًا على الحالة الهندسية والمواد والأدوات. يمكن للمعالجة النهائية تحسين الميزات التي تحتاج إلى تحكم أكثر صرامة. تساعد المناقشة المبكرة مع المورد في تحديد التفاوتات الواقعية لكل ميزة.
س5: كيف أحدد العملية التي يجب تحديدها لتصميم جديد؟
ابدأ بسرد المتطلبات الوظيفية: الأحمال، والختم، واللحام، ونقل الحرارة، والحجم المتوقع. إذا كان الجزء هيكليًا أو محكم الغلق أو شديد التعب، فإن البثق البارد يستحق تقييمًا جديًا. إذا كان الجزء بسيطًا وغير حرج وتم إنتاجه بكميات كبيرة جدًا مع تفاوتات كبيرة، فقد يكون الصب بالقالب أكثر اقتصادا. يمكن أن يؤكد اختبار العينة على كلا الطريقين الاختيار.

-
رقم الهاتف
+86-0572-2210226رقم الهاتف
+86-13819283977 +86-13655726561 +86-13567228000العنوان
المبنى ب، المنطقة الصناعية للابتكار وريادة الأعمال، رقم 288، طريق يانسان، مدينة هوتشو، مقاطعة تشجيانغ، الصينرمز الاستجابة السريعة
-
روابط سريعة
الصفحة الرئيسية المنتجات معلومات عنا القدرات الصناعات أخبار اتصل بنا -
استكشاف
هيكل الكاميرا من الألومنيوم للمركبة سحب الألمنيوم على البارد أجزاء تزوير الألومنيوم الباردة -
لا تتردد في الاتصال بنا